Wika

Ang isang camshaft lot na nag-drift ng 0.02 mm sa lobe flank pagkatapos ng pag-apruba ng PPAP ay hindi isang nakagawiang abiso sa kalidad — ito ay isang paghinto ng produksyon, isang timing-chain rework, at isang pagkakalantad sa warranty na umaabot sa anim na numero.
Ang mga koponan sa pagkuha ay bihirang itakda upang bumili ng panganib. Ngunit kapag ang isang camshaft ay kinuha lamang sa presyo ng piraso, ang mga salik na nagpoprotekta sa programa - kontrol sa pag-print, metalurhiko katatagan, kakayahan sa proseso, at lalim ng paghahatid - ay eksaktong mga salik na napag-uusapan. Ang Anhui KORBOR Machinery Co., Ltd. (KORBOR) ay eksklusibong gumawa ng mga camshaft mula noong 1999, at ngayon ay nagpapadala ng higit sa 2.3 milyong camshaft set sa isang taon mula sa isang 22,000-square-meter workshop sa Anqing, China. Ang balangkas ng desisyon sa ibaba ay ang nalalapat ng KORBOR sa mga mamimili ng OEM na umaasa na ang isang bahagi ay mananatiling magkapareho para sa buhay ng programa ng makina.
Pangunahing kahulugan
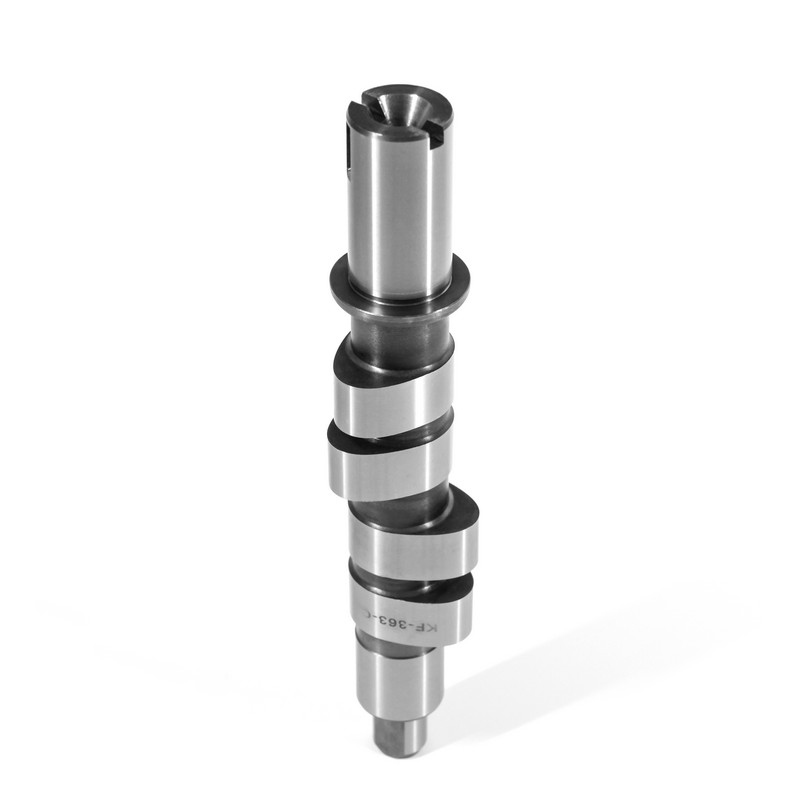
Ang camshaft ay ang bahagi ng engine na kumokontrol sa valve lift, tagal, at timing. Ang bawat kaganapan sa valve-train ay naka-lock sa precision geometry ng mga lobe nito at ang tigas ng mga tumatakbong surface nito, kaya naman ang camshaft sourcing ay isang metalurhiko na desisyon gaya ng isang machining.
Ang engineering print ay ang pinakamahalagang dokumento sa pagkuha ng camshaft; nabigo ang isang supplier na hindi makapag-print sa magkakasunod na mga lote ng produksyon sa bawat iba pang hakbang ng kwalipikasyon ayon sa kahulugan.
Gumagana ang camshaft lobe sa ilalim ng concentrated contact stress sa pagitan ng lobe at ng follower, kaya pinagsasama ng OEM prints ang mga limitasyon sa dimensional na may mga kinakailangan sa metalurhiko. Ang mga minimum na callout para sa isang pangmatagalang kasunduan sa supply ay:
Ang isang tagapagtustos na may malawak na aklatan ng mga napatunayang print ay nagpapababa ng panganib sa paggawa sa unang pagkakataon. Ang KORBOR ay nagpapatakbo ng higit sa 800 automotive camshaft models at 600 motorcycle camshaft models — mahigit 1,400 verified prints sa aktibong produksyon — kaya ang geometry na kailangan ng iyong engine ay malamang na isang mastered na proseso sa halip na isang development project. Ang isang Ford camshaft application, halimbawa, ay kinokontrol laban sa isang print na tumutukoy sa bawat tampok na lobe at journal bago maputol ang unang sample.
 Ford 9L3Z6250C Camshaft Assembly para sa 5.4L 3-Valve V8 Engine Ang OE camshaft na ito para sa Ford 5.4L 3V V8 engine ay isang napatunayan, pinagkadalubhasaan na pag-print sa aktibong produksyon, na binabawasan ang panganib sa unang pagkakataon sa pagmamanupaktura. Ang tumigas na bakal at CNC-machined na lobe nito ay sumusuporta sa maaasahang timing at tibay ng balbula. Tingnan ang Produkto →
Ang pagpili ng materyal at in-house na heat treatment ay tumutukoy kung ang isang camshaft ay nakaligtas sa buong programa o nagiging isang paulit-ulit na warranty item - ginagawa ng mga outsourced na blangko ang metalurhiya sa isang panganib sa supply na hindi maaaring makuha ng huling inspeksyon.
Ang mga camshaft ng produksyon ay nahahati sa tatlong paraan sa pagsasanay. Ang pinalamig na cast iron ay naghahatid ng isang matigas, lumalaban sa pagsusuot ng lobe face sa mababang presyo ng piraso. Ang nodular cast iron ay nagdaragdag ng ductility para sa diesel at commercial-vehicle load. Ang carburized alloy steel ay nagdadala ng pinakamataas na contact load sa mga turbocharged na gasoline engine.
| materyal | Katigasan ng lobe | Karaniwang aplikasyon | Pangunahing panganib sa supply |
| Pinalamig na cast iron | 45-55 HRC | Mga makina ng pagpasok ng pasahero | Chill depth consistency |
| Nodular cast iron | 40-48 HRC | Diesel at komersyal na mga sasakyan | Nodularity at pearlite level |
| Carburized haluang metal na bakal | 58-62 HRC | Mga turbocharged na makina ng gasolina | Pagkakatulad ng lalim ng carburizing |
Ang pagsubok sa pagkuha ay kung kinokontrol ng supplier ang blangko. Kung ang casting at heat treatment ay subcontracted, ang hardness drift at distortion ay natuklasan lamang pagkatapos ng machining, kapag ang halaga ng scrap ay naka-lock na. Ang KORBOR ay nagpapatakbo ng one-stop chain mula sa blank casting hanggang sa natapos na camshaft, na naglalagay ng tempering, carburizing, at quenching sa loob upang patatagin ang tigas at mabawasan ang distortion. Ang isang application ng Volkswagen na nangangailangan ng malalim na katigasan ng case ay isang tipikal na kaso kung saan ang panloob na kontrol sa paggamot sa init ay nagpapanatili sa pag-print na makakamit sa dami.
 KORBOR 032109101AG Camshaft na may In-House Heat Treatment Ang automotive camshaft na ito ay nakikinabang mula sa internal casting, tempering, carburizing, at quenching ng KORBOR, na tinitiyak ang matatag na tigas at minimal na distortion. Nagpapakita ito ng one-stop metalurgical control na ginagawang posible ang dami ng produksyon ng mga hinihinging bahagi ng engine. Tingnan ang Produkto →
Kung ang isang supplier ng camshaft ay hindi maaaring magpakita ng mga talaan ng heat-treatment furnace na may katugmang batch traceability, ang metalurhiya ng sertipikadong bahagi ay hindi mabe-verify. Tratuhin iyon bilang isang disqualifying gap.
Ang pangmatagalang supply ng OEM ay pinapanatili ng isang sistema ng kalidad ng IATF 16949 na may kontrol sa proseso — hindi sa pamamagitan ng panghuling inspeksyon sa pantalan ng pagpapadala.
Sinusunod ng KORBOR ang IATF 16949:2016 na may zero-defect na pilosopiya sa produksyon, na naglalapat ng multi-layer na kontrol sa kalidad sa bawat hakbang upang ang bawat batch ay mag-reproduce ng parehong dimensional at metalurhiko na resulta. Puno na ang KORBOR proseso ng pagtiyak ng kalidad sumasaklaw sa blangkong casting, machining, heat treatment, at huling pagsukat. Kapag nag-audit ka ng isang supplier ng camshaft, ang sistema ng kalidad ay dapat magpakita ng:
"Ang huling labindalawang buwan ng mga chart ng SPC ay naghihiwalay sa isang tunay na tagagawa mula sa isang trading desk. Ang isa ay gumagawa ng data; ang isa ay hindi maaaring."
Ang pagiging maaasahan ng paghahatid sa mga call-off ng OEM ay ang produkto ng naka-install na kapasidad, pinagsamang lalim ng produksyon, at isang dokumentadong talaan ng pagpapadala sa dami — hindi ito isang pangako na ginawa sa isang komersyal na pagsusuri.
Ang KORBOR ay nagpapatakbo ng isang 28,000-square-meter site na may 22,000-square-meter workshop, isang sukatan na sumusuporta sa mga multi-year na iskedyul na walang single-line fragility. Nito kapasidad ng produksyon ay sinusuportahan ng isang rehistradong kapital na RMB 11 milyon at isang kabuuang pamumuhunan na higit sa RMB 100 milyon, na may taunang paghahatid na lampas sa 2.3 milyong set.
Para sa mga mamimili ng OEM, mahalaga ang lalim na ito dahil ang isang espesyalista na gumagawa ng sarili nitong mga blangko at nagpapatakbo ng sarili nitong heat treatment ay maaaring sumipsip ng presyon ng iskedyul nang hindi nagtutulak ng metalurhikong panganib sa customer. Ang mga tuluy-tuloy na programa — kabilang ang isang Nissan camshaft family na ginawa ng KORBOR — ay nakadepende sa ganitong uri ng stable na kapasidad.
 KORBOR 130209419R Camshaft para sa Patuloy na Produksyon ng mga Programa Ang Nissan-family camshaft na ito ay kumakatawan sa matatag na kapasidad na binuo sa in-house blank making at heat treatment, na sumisipsip ng presyon ng iskedyul nang hindi nagbabago ang panganib sa metalurhiko. Ang mga mapagkakatiwalaang batch ay nakakatulong na maiwasan ang mga paghinto ng linya at mga claim sa warranty sa buong buhay ng programa. Tingnan ang Produkto →
Ang tunay na halaga ng isang supplier ng camshaft ay ang kabuuan ng presyo ng piraso, papasok na inspeksyon, paghinto ng linya, mga claim sa warranty, at pagpapabilis ng kargamento sa buong buhay ng programa; ang isang mababang quote sa bawat yunit ay hindi makakaligtas sa isang paghinto ng linya ng engine.
Sa high-volume engine assembly, isang camshaft lot na may dimensional drift ang humihinto sa linya para sa pag-uuri, muling paggawa, o muling pagkakasunud-sunod. Ang pamamahagi sa ibaba ay sumasalamin sa mga karaniwang dahilan na makikita sa mga pag-audit ng camshaft ng produksyon — ang process drift at metalurhiya ang nangingibabaw, hindi ang mga error sa logistik.
Kapag inihambing mo ang mga supplier ng camshaft, timbangin ang mga sukat sa ibaba — ang isang kwalipikadong espesyalista ay dapat na mas mahusay kaysa sa isang mababang presyo na mangangalakal sa bawat hilera maliban sa presyo ng yunit.
| Dimensyon ng gastos | Transaksyonal na vendor | Kwalipikadong OEM na espesyalista |
| Papasok na inspeksyon | Madalas na pag-uuri at muling pagsukat | Laktawan ang maraming o pinababang inspeksyon |
| Line-stop exposure | Paulit-ulit na dimensional drift sa pagitan ng mga lot | Matatag na Cpk sa mga lobe at journal |
| Panganib sa warranty | Pagkakaiba-iba ng tigas without furnace records | Nasusubaybayan ang data ng heat-treatment sa antas ng batch |
| Suporta sa engineering | Reaktibo at limitado | Pagsusuri ng aplikasyon bago ang PPAP |
Kabuuang halaga ng pagmamay-ari
Kabuuang halaga ng pagmamay-ari (TCO) in camshaft procurement is the sum of every cost triggered by the component after arrival: inspection hours, assembly rework, line stoppages, field warranty claims, and the freight of emergency replacement lots.
Ang isang paulit-ulit na proseso ng kwalipikasyon ay nag-aalis ng retorika ng supplier mula sa desisyon — bawat hakbang sa ibaba ay nagsasara ng isang partikular na panganib sa supply.
Sinusuportahan ng KORBOR ang qualification path na ito na may dokumentadong data ng proseso, mga pagsusuri sa kapasidad ng produksyon, at mga sample ng PPAP sa kabuuan ng 1,400 model library nito.
Pagsunod sa pag-print sa ilalim ng paulit-ulit na produksyon. Ang geometry, tigas, at pagkakapare-pareho ng batch ay higit na mahalaga kaysa sa presyo ng piraso, dahil ang isang nabigong camshaft ay lumilikha ng mga paghinto ng linya at mga gastos sa warranty ng makina na higit na lumalampas sa anumang napagkasunduang pagtitipid.
Para sa pangmatagalang supply ng OEM, oo. Ang in-house blank casting at heat treatment ay nagpapanatili ng lalim ng lamig, lalim ng carburizing, at huling tigas sa ilalim ng direktang kontrol, na may mga talaan ng batch-level na furnace para sa traceability.
Suriin ang labindalawang buwan ng mga chart ng SPC, nangangailangan ng mga ulat ng CMM at data ng hardness para sa tatlong magkakasunod na lot ng PPAP, at mga sertipiko ng materyal sa pag-audit mula sa mga foundry na nagpapakain sa linya ng paghahagis.
Asahan ang isang espesyalista na may pinagsama-samang produksyon na mag-commit sa mga multi-year na iskedyul. Ang KORBOR, halimbawa, ay nagpapadala ng higit sa 2.3 milyong set bawat taon mula sa isang 22,000-square-meter manufacturing floor sa isang 28,000-square-meter na site.




 闽公网安备 35018102000203 号
