Wika

Ang kalidad ng pagkasunog ng makina ay naka-lock bago ang piston ay umabot sa tuktok na patay na sentro. Ang camshaft ang nagdidikta kung kailan bumukas ang mga intake at exhaust valve, kung gaano kalayo ang iangat nito, at kung gaano katagal sila nananatiling bukas. Ang isang lobe profile error na 0.01 mm lamang sa isang lobe ay nakakagambala sa air-fuel charge, nagbabago sa torque curve, at nagpapataas ng temperatura ng tambutso. Iyon ang dahilan kung bakit kailangan ng mga tagagawa ng makina ang mga precision camshaft: ang bahagi ay nagtatakda ng kisame para sa paggana ng pagkasunog, pagpasok sa mga emisyon, at tibay ng valvetrain.
Ang katumpakan ng kaganapan sa balbula ay isang solong mekanikal na impluwensya sa pagpapaandar ng pagkasunog pagkatapos ng mismong disenyo ng combustion-chamber. Ang intake valve na nagbubukas nang huli ay pumapasok ng mas kaunting singil; ang isang tambutso na balbula na nagsasara nang huli ay humihila ng sariwang timpla palabas ng silindro; ang isang pagod na lobe flank ay nagbabago sa bilis ng pagkakaupo ng balbula at nakakapagpapahina sa mga hydraulic lifter. Ang bawat isa sa mga pagkabigo na ito ay nagsisimula bilang isang paglihis sa cam lobe geometry.
Ipinapalagay ng pagkakalibrate ng makina ang isang nakapirming relasyon sa pagitan ng anggulo ng crankshaft at posisyon ng balbula. Kapag ang timing ng camshaft ay umaalis sa mapa na iyon ng kahit na 0.5 degrees, ang air-fuel mixture, natitirang bahagi ng gas, at knock margin ay nagbabago lahat. Ang mga praktikal na kahihinatnan ay masusukat: ang peak torque ay lumalayo sa target na bilis ng makina nito, tumataas ang temperatura ng tambutso, at tumataas ang output ng NOx. Ang mga precision camshaft ay nagtataglay ng kaugnayan ito sa loob ng sobre ng pagkakalibrate mula sa unang ikot ng pagpapaputok hanggang sa katapusan ng panahon ng warranty.
Ang mga precision camshaft ay tinukoy sa microns at angular degrees, hindi sa mga pangkalahatang claim tungkol sa kalidad. Ang papasok na inspeksyon ng tagagawa ng makina ay nagla-lock ng limang parameter, at bawat isa ay may nagpapadalang mekanikal na resulta.
| Parameter | Pagpapahintulot sa produksyon | Bunga ng paglihis |
| Error sa form ng profile ng lobe | hanggang sa 0.010 mm | Binago ang acceleration ng balbula, ingay ng lifter |
| Runout ng base na bilog | hanggang sa 0.025 mm | Kawalang-tatag ng balbula ng pilikmata sa mataas na bilis ng makina |
| diameter ng journal | hanggang sa 0.020 mm | Humina ang katatagan ng oil-film, nagdadala ng panganib sa pagkasira |
| Cam timing deviation | hanggang sa 0.5 degrees | Torque peak shift, mas mataas ang temperatura ng tambutso |
| Kagaspangan sa ibabaw ng umbok Ra | hanggang sa 0.40 micron | Mas mabilis na pagkasira ng lobe, mas mataas na pagkalugi sa friction |
Ang mga halagang ito ay mukhang maliit sa paghihiwalay ngunit pinagsama sa loob ng isang buong valvetrain. Ang isang 0.025 mm na base-circle runout ay nagbabago ng labasan ng valve lift sa mataas na rpm, at ang isang magaspang na ibabaw ng lobe ay nagpapabilis sa pagkasira na bumubura sa orihinal na geometry. Para sa pag-apruba sa produksyon, dapat ipakita ng supplier ang kontrol sa lahat ng limang parameter sa pamamagitan ng mga nasusukat na talaan, hindi lamang isang ulat sa unang artikulo.
Ang katumpakan ay pansamantala kung ang ibabaw ng lobe ay hindi makaligtas sa pagkarga ng serbisyo. Binabalanse ng mga materyales ng camshaft ang tigas, tigas, at gawin gawin. Ang pinalamig na cast iron ay nababagay sa mga compact production engine; ang nodular iron ay nagdadala ng mas mataas na mekanikal na pagkarga; Ang hardened alloy steel ay nagsisilbing high-lift, high-rpm, at turbocharged duty cycle.
Tinutukoy ng ruta ng heat-treatment kung pinapanatili ng lobe ang ground profile nito sa buong agwat ng serbisyo. Pinipili ng KORBOR ang mga alloy na may mataas na pagganap at inilalapat ang tempering, carburizing, at quenching upang mapataas ang lakas, tigas, at wear resistance. Ang tsart sa ibaba ay nagbubuod sa mga tipikal na hanay ng tigas ng lobe na inihahatid ng mga prosesong ito.
Ang isang tumpak na camshaft ay isang tagumpay; libu-libong magkaparehong camshaft ay isang sistema ng pagmamanupaktura. Sinusuri ng mga tagagawa ng makina ang mga supplier sa pagkakapare-pareho ng pagsusuri, hindi sa isang inspeksyon sa unang artikulo. Dapat patunayan ng supplier ang kontrol sa hilaw na materyal, machining, heat treatment, at final metrology sa bawat batch.
Ang Anhui KORBOR Machinery Co., Ltd. ay gumugol ng 25 taon sa paggawa ng mga camshaft at mga camshaft lamang. Nito IATF 16949:2016 sistema ng kalidad nalalapat ang isang zero-defect sa konsepto ng produksyon sa bawat yugto, at ang kumpanya taunang kapasidad ng produksyon lumampas sa 2.3 milyong mga set ng camshaft.
Ang hanay ng produkto ng automotive camshaft nag-iisa ay sumasaklaw sa higit sa 800 mga numero ng bahagi, habang ang catalog ng camshaft ng motorsiklo nagdaragdag ng higit sa 600 mga modelo. Ang mga tagagawa ng makina ay lalong umaasa sa mga supplier na maaaring tumugon sa maraming pamilya ng makina na may parehong disiplina sa proseso.
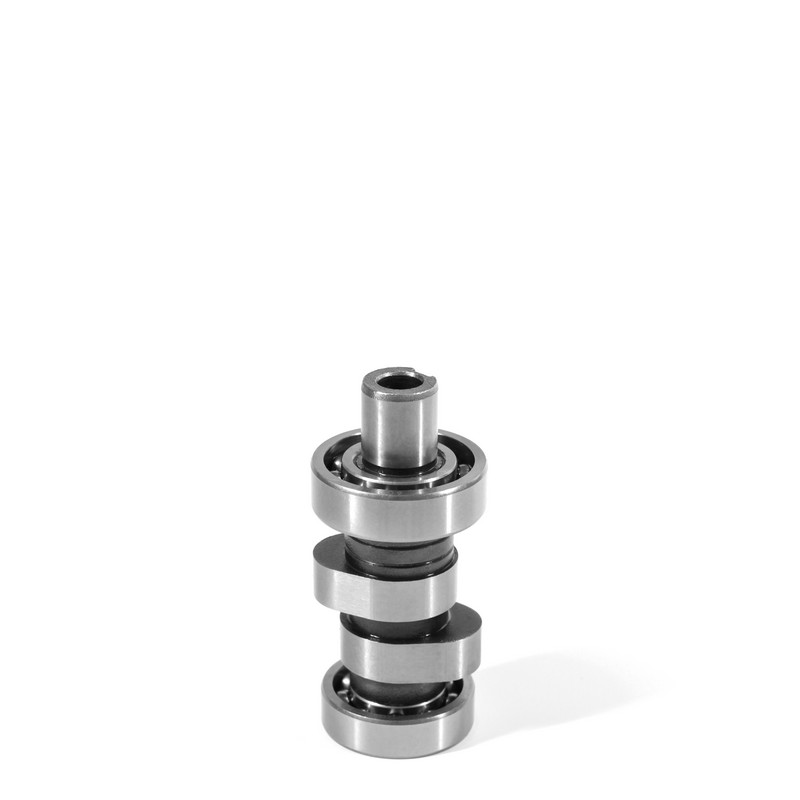 Custom OEM/ODM Motorcycle Camshaft Manufacturers, Supplier Kami ay China Custom OEM/ODM Motorcycle Camshaft Manufacturers, Supplier At Factory, ANHUI KORBOR Nag-aalok ng Custom na Motorcycle Camshaft At L... Tingnan ang Produkto →
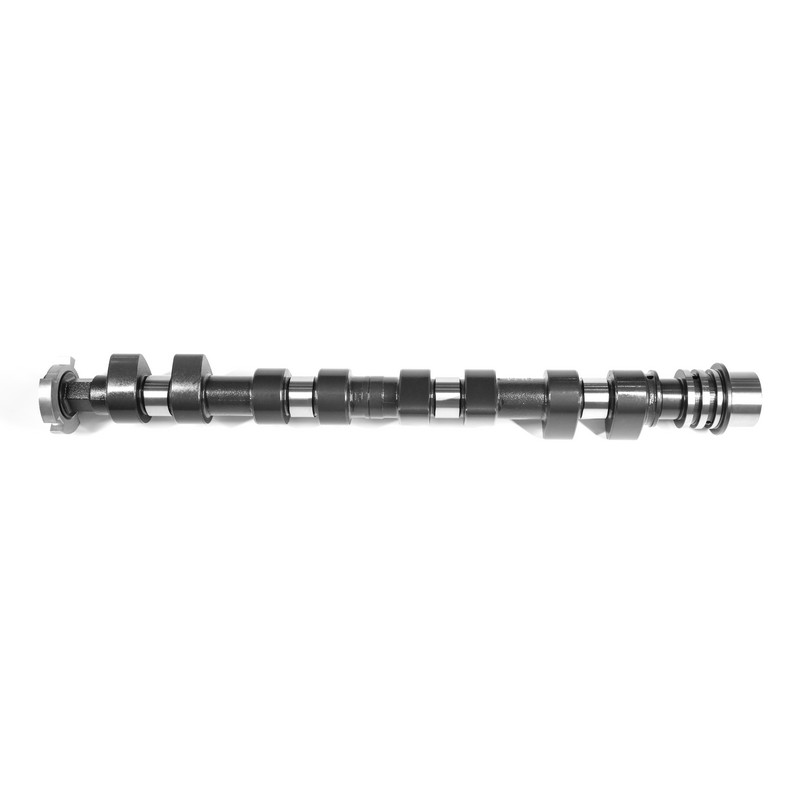 Custom Blank Automobile Camshaft Manufacturers, Supplier Bilang China Custom Blank Automobile Camshaft Manufacturers, Supplier at Factory, KORBOR Nag-aalok ng OEM/ODM Chilled Cast Iron Camshaft, Nodular ... Tingnan ang Produkto →
Bago maaprubahan ang source ng camshaft, dapat i-verify ng mga manufacturer ng engine ang apat na lugar: metrology, material traceability, process control, at batch traceability. Ang praktikal na checklist ay may limang aytem.
Isang bahaging metrology, pagkakaroon ng materyal, isang pagsubok sa katigasan, at isang visual na pagsusuri ng profile ng lobe. Katanggap-tanggap para sa pagpapatunay ng disenyo lamang.
Ang kontrol sa proseso ng pagsusuri, mga pagsusuri sa katigasan sa antas ng batch, pag-inspeksyon ng runout sa bawat bahagi, at ganap na traceability mula sa pagkatunaw sa huling paggiling. Ito ang kondisyon ng paglabas para sa mga linya ng engine.
Kailangan ng mga manufacturer ng makina ang mga precision camshaft dahil nagpadala ng kinokontrol ng katumpakan ng kaganapan sa balbula ang pagkasunog, mga emisyon at tibay. Ang timing deviation na 0.5 degrees lang ang nagbabago sa torque curve, at ang lobe profile error sa 0.010 mm range ay nagbabago sa valve acceleration at lifter stability.
Ang error sa form ng lobe na profile, na kadalasang hawak sa 0.010 mm o mas mahigpit, ang pinakamahalagang halaga sa pagguhit. Itinatakda nito ang pagpabilis ng balbula, bilis ng pag-upo, at ingay ng valvetrain. Ang base-circle runout at diameter ng journal ay malapit na sumusunod dahil tinutukoy nila ang oil-film stability at high-speed valve lash consistency.
Ginagawa ng heat treatment ang isang ground lobe sa isang matigas na ibabaw na lumalaban sa pagkasira. Ang hindi pantay na tigas o lalim ng kaso ay nagdudulot ng lokal na pagkasira, at mabilis na nawawala ang umbok ng orihinal nitong profile. Ang induction hardening, carburizing, at nitriding ay ang karaniwang ruta, na pinili ayon sa contact stress at duty cycle ng target na makina.
Ang IATF 16949:2016 ay ang baseline ng industriya para sa produksyon ng automotive camshaft. Nangangailangan ito ng materyal na kontrol sa proseso, buong traceability, at patuloy na pagpapabuti sa buong manufacturing chain. Ang sistema ng kalidad ng tagapagtustos ay dapat na i-audit nang kasing higpit ng kakayahan nito sa paggawa.




 闽公网安备 35018102000203 号
